

Като доставчик на форми за клиновидни ремъци, бях свидетел от първа ръка на критичната роля, която повърхностната обработка играе за производителността и дълготрайността на тези основни инструменти. Формите за клинови ремъци се използват за производство на клинови ремъци, които се използват широко в различни индустрии за предаване на мощност. Повърхностната обработка на тези форми може значително да повлияе на качеството на произведените V-ремъци, както и на ефективността и рентабилността на производствения процес. В тази публикация в блога ще разгледам различните видове повърхностни обработки за формите за клиновидни ремъци, техните предимства и как те могат да подобрят производството на клиновидни ремъци.
Видове повърхностни обработки за пресформи с клиновидни ремъци
1. Полиране
Полирането е една от най-разпространените повърхностни обработки на формите с клиновидни ремъци. Това включва използване на абразивни материали за изглаждане на повърхността на формата, намаляване на грапавостта и създаване на огледално покритие. Полираната повърхност може да подобри освобождаването на клиновия ремък от матрицата, като предотвратява залепването и намалява риска от повреда на ремъка по време на изваждането му. Освен това гладката повърхност може да подобри външния вид на клиновия ремък, като му придаде по-професионален и висококачествен вид.
Процесът на полиране на форми за V-ремъци обикновено включва няколко стъпки. Първо, формата се почиства, за да се отстранят всички замърсявания, отломки или замърсители. След това се използват серия от абразивни хартии или тампони с прогресивно по-фини зърна за постепенно изглаждане на повърхността. Накрая може да се нанесе полираща смес, за да се постигне желаното ниво на блясък.
2. Твърдо хромирано покритие
Твърдото хромиране е популярна повърхностна обработка, която включва нанасяне на слой хром върху повърхността на формата на клиновия ремък. Тази обработка предлага няколко предимства, включително повишена твърдост, устойчивост на износване и устойчивост на корозия. Твърдият хромиран слой може да предпази формата от абразия, ерозия и химическа атака, като удължи експлоатационния й живот и намали необходимостта от честа смяна.
В допълнение към своите защитни свойства, твърдото хромиране може също да подобри характеристиките на отделяне на формата. Гладката, незалепваща повърхност на хромирания слой позволява клиновият ремък да бъде лесно изваден от формата, намалявайки времето за производство и подобрявайки ефективността. Твърдото хромиране може да се нанесе с помощта на различни методи, включително галванопластика, което включва потапяне на формата във вана с хромен разтвор и прилагане на електрически ток за отлагане на хромирания слой.
3. Азотиране
Азотирането е процес на топлинна обработка, който включва въвеждане на азот в повърхността на формата на клиновия ремък. Тази обработка може значително да увеличи твърдостта, устойчивостта на износване и якостта на умора на формата. Азотирането създава твърд, нитриден слой върху повърхността на формата, който може да издържи на високи налягания и температури, без да се деформира или износва.
Има няколко вида процеси на азотиране, включително газово азотиране, йонно азотиране и азотиране в солена баня. Всеки процес има своите предимства и недостатъци и изборът на процес зависи от специфичните изисквания на формата на клиновия ремък. Газовото азотиране е най-разпространеният метод, тъй като предлага равномерен и контролируем нитриден слой. Йонното азотиране, от друга страна, може да произведе по-твърд и по-устойчив на износване слой, но е по-скъпо и изисква специализирано оборудване.
4. PTFE покритие
Покритието от PTFE (политетрафлуороетилен) е незалепваща повърхностна обработка, която може да се нанася върху матрици с клиновидни ремъци. PTFE е синтетичен флуорополимер, който има отлична химическа устойчивост, ниско триене и незалепващи свойства. Покритието от PTFE може да предотврати залепването на клиновия ремък към формата, намалявайки необходимостта от освобождаващи агенти и подобрявайки качеството на повърхността на клиновия ремък.

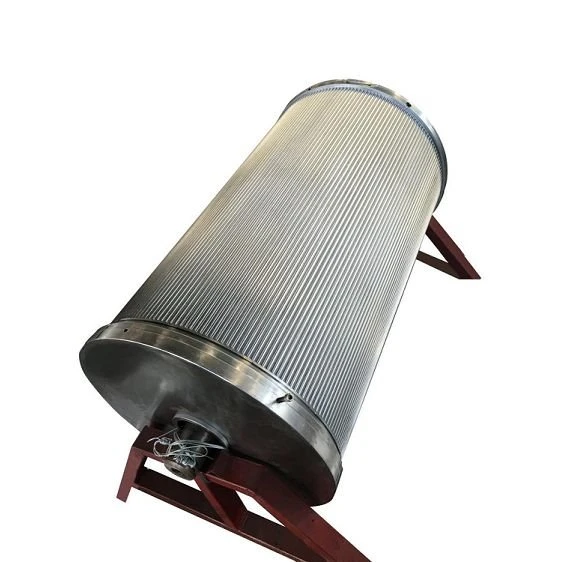
Прилагането на PTFE покритие обикновено включва почистване на повърхността на формата и след това нанасяне на грунд за подобряване на адхезията. След това PTFE покритието се напръсква или потапя върху матрицата и се втвърдява при високи температури, за да се образува издръжлив, незалепващ слой. PTFE покритието също може да осигури известна защита срещу корозия и износване, въпреки че не е толкова твърдо или устойчиво на износване като твърдото хромиране или азотирането.
Предимства на повърхностната обработка на формите с клиновидни ремъци
1. Подобрено качество на клиновия ремък
Повърхностната обработка на формите за клинови ремъци може да има пряко въздействие върху качеството на произведените клинови ремъци. Гладката, полирана повърхност може да доведе до клиновиден ремък с по-добро покритие, по-малко дефекти и подобрена точност на размерите. Твърдото хромиране, азотирането и PTFE покритието също могат да подобрят устойчивостта на износване и издръжливостта на клиновия ремък, намалявайки риска от преждевременна повреда и подобрявайки работата му при експлоатация.
2. Увеличен живот на мухъл
Повърхностните обработки могат значително да удължат експлоатационния живот на формите с клиновидни ремъци. Твърдото хромиране, азотирането и други защитни покрития могат да предотвратят износването, корозията или деформирането на формата, намалявайки необходимостта от честа смяна. Това може да доведе до значителни икономии на разходи за производителите на клинови ремъци, тъй като те могат да произвеждат повече клинови ремъци с по-малко форми.
3. Подобрена производствена ефективност
Една добре обработена форма за V-ремък може да подобри ефективността на производствения процес. Гладката повърхност може да намали триенето между формата и клиновия ремък, което улеснява изваждането на ремъка от формата и намалява риска от повреда. Това може да доведе до по-бързи производствени цикли и по-висока производителност. Освен това, използването на незалепващи покрития като PTFE може да елиминира необходимостта от освобождаващи агенти, допълнително рационализирайки производствения процес.
4. Спестяване на разходи
Въпреки че обработката на повърхността на формите за V-ремъци може да включва първоначална инвестиция, те в крайна сметка могат да доведат до спестяване на разходи за производителите на V-ремъци. Чрез подобряване на качеството на произведените клиновидни ремъци, увеличаване на живота на формата и повишаване на ефективността на производството, повърхностните обработки могат да намалят общите производствени разходи. Това може да направи производителите на V-ремъци по-конкурентоспособни на пазара и да увеличи тяхната рентабилност.
Избор на правилната повърхностна обработка за вашите форми за клиновидни ремъци
Изборът на повърхностна обработка за формите за клиновидни ремъци зависи от няколко фактора, включително вида на произвеждания клинов ремък, производствения обем, условията на работа и бюджета. Ето някои съображения, които трябва да имате предвид, когато избирате повърхностна обработка:
1. Тип клинов ремък
Различните видове клиновидни ремъци може да изискват различни повърхностни обработки. например,Гладка матрицаизползвани за производство на гладки клиновидни ремъци, може да се възползват от полирана повърхност за подобряване на характеристиките на освобождаване.Втвърдяване на мухълизползвани в процеса на втвърдяване, може да изискват твърда, устойчива на износване повърхностна обработка, като твърдо хромиране или азотиране, за да издържат на високи налягания и температури.Зъбна плесенизползвани за производство на зъбни клиновидни ремъци, може да се нуждаят от повърхностна обработка, която може да предотврати залепването на зъбците към матрицата, като например PTFE покритие.
2. Обем на производството
Ако имате голям производствен обем, може да се нуждаете от повърхностна обработка, която да издържи на честа употреба и да осигури дълготрайна защита. Твърдото хромиране и азотирането са добри варианти за производство в голям обем, тъй като предлагат отлична устойчивост на износване и издръжливост. За производство в малък обем може да е достатъчна по-евтина повърхностна обработка като полиране или PTFE покритие.
3. Условия на работа
Условията на работа на формите с клиновидни ремъци също могат да повлияят на избора на повърхностна обработка. Ако формите са изложени на високи температури, корозивни химикали или абразивни материали, от съществено значение е повърхностната обработка, която предлага устойчивост на висока температура, устойчивост на корозия и устойчивост на износване. Твърдото хромиране, азотирането и някои видове керамични покрития са подходящи за тежки условия на работа.
4. Бюджет
Цената на повърхностната обработка е важен фактор за производителите на клиновидни ремъци. Въпреки че някои повърхностни обработки, като твърдо хромиране и азотиране, могат да бъдат относително скъпи, те могат да осигурят значителни дългосрочни ползи по отношение на подобрено качество, увеличен живот на матрицата и подобрена производствена ефективност. От друга страна, по-евтините повърхностни обработки като полиране и PTFE покритие може да са по-рентабилен вариант за дребномащабни производители или тези с ограничен бюджет.
Заключение
Повърхностната обработка е решаващ аспект от производството на форми за клиновидни ремъци. Избирайки правилната повърхностна обработка, производителите на клиновидни ремъци могат да подобрят качеството на своите продукти, да увеличат живота на своите форми, да подобрят ефективността на производството и да намалят разходите. Като доставчик на форми за клиновидни ремъци, аз се ангажирам да предоставям висококачествени форми с подходяща повърхностна обработка, за да отговоря на специфичните нужди на моите клиенти.
Ако се интересувате да научите повече за нашите форми за клиновидни ремъци и повърхностните обработки, които предлагаме, или ако имате въпроси относно производството на клиновидни ремъци, моля, не се колебайте да се свържете с нас. Ще се радваме да обсъдим вашите изисквания и да ви предоставим персонализирано решение. Нека работим заедно, за да изведем вашето производство на клинови ремъци на следващото ниво.
Референции
- „Технология за производство на V-ремъци“ от Джон Смит
- „Повърхностно инженерство за устойчивост на износване и корозия“ от Дейвид Джонсън
- „Наръчник за проектиране и производство на форми“ от Робърт Браун


